江苏新合益机械

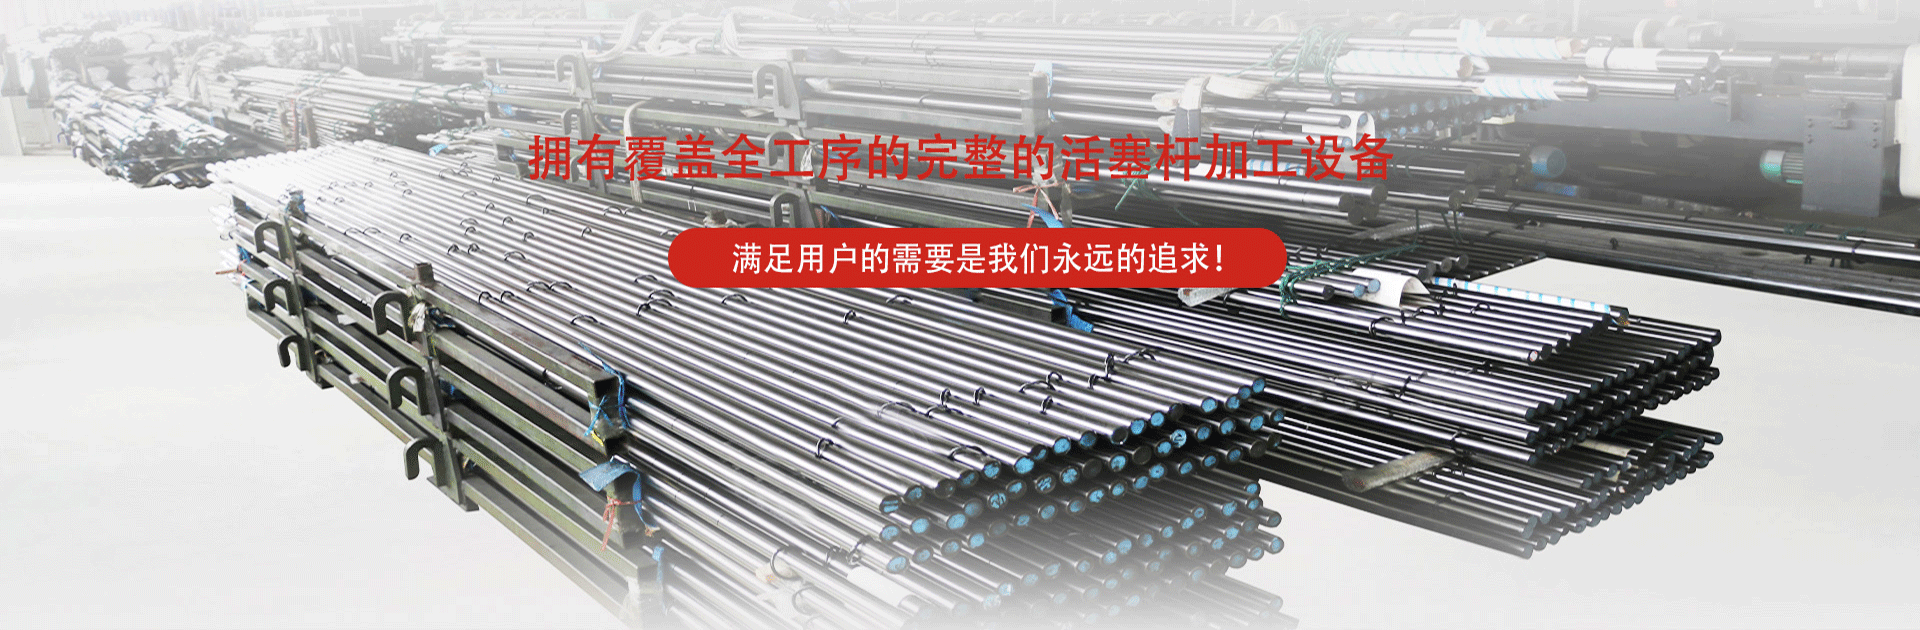
拥有覆盖全工序的完整的活塞杆加工设备
服务热线
13906191450
核心优势
产品种类多样
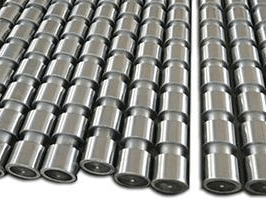
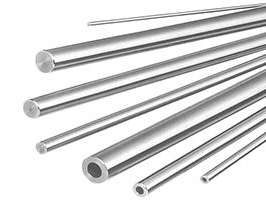
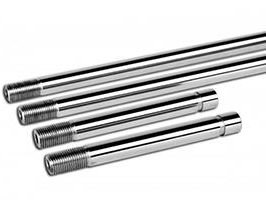
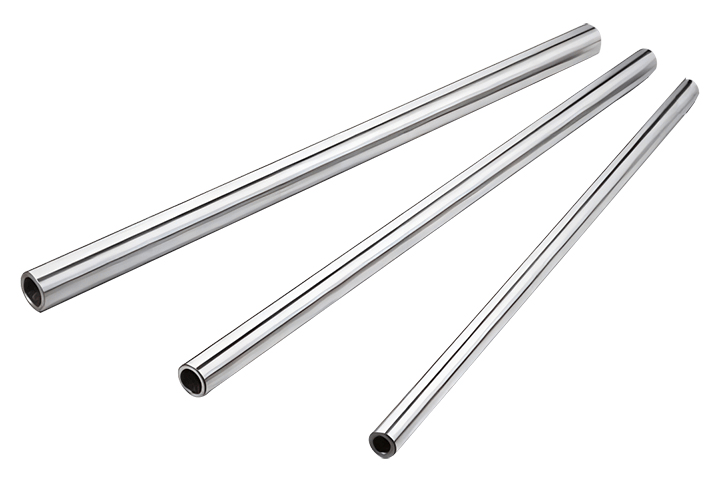
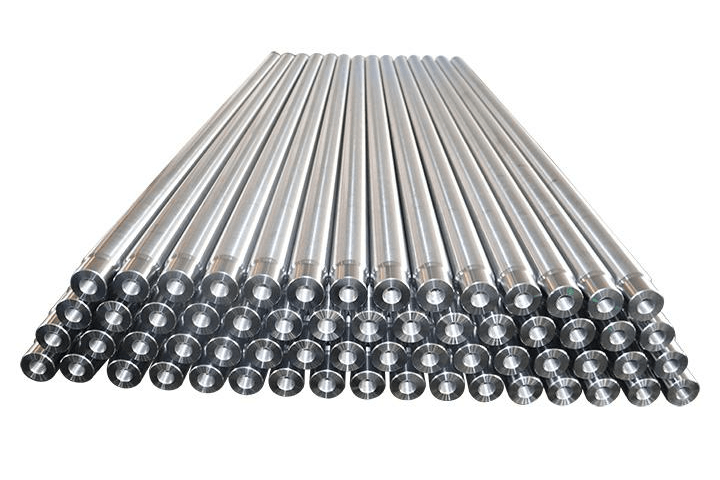
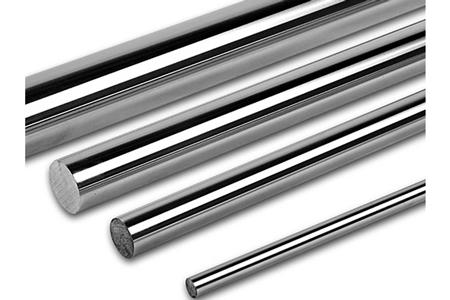
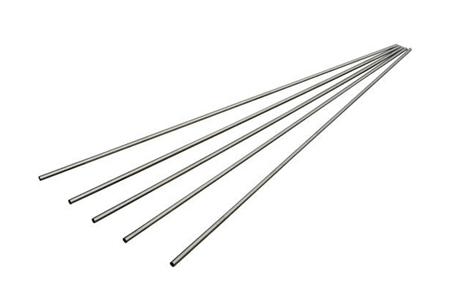
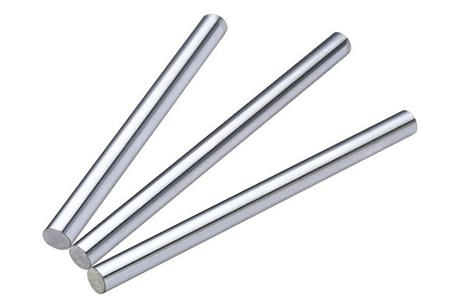
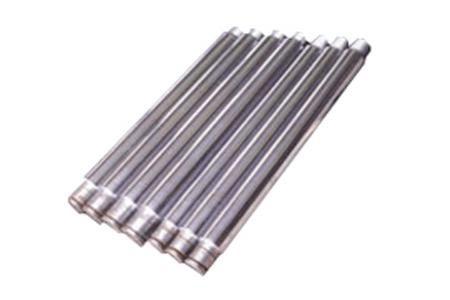
公司主要生产:活塞杆、大直径超长活塞杆、不锈钢活塞杆、45#钢活塞杆、空心轴等。
应用行业广泛
产品广泛应用于矿山工程机械、纺织机械、印刷机械、风电、船舶等行业。
质量有保证
客户下单后立即开工,厂家送货保证安全,交货准时,产品数量、质量有保证。
售后有保障
公司一直重视售后服务,配备工程师团队为您提供方案设计、技术指导。
热门产品
空心轴
活塞杆
精密活塞杆
活塞杆加工
不锈钢活塞杆
大直径超长活塞杆
关于我们
江苏新合益机械
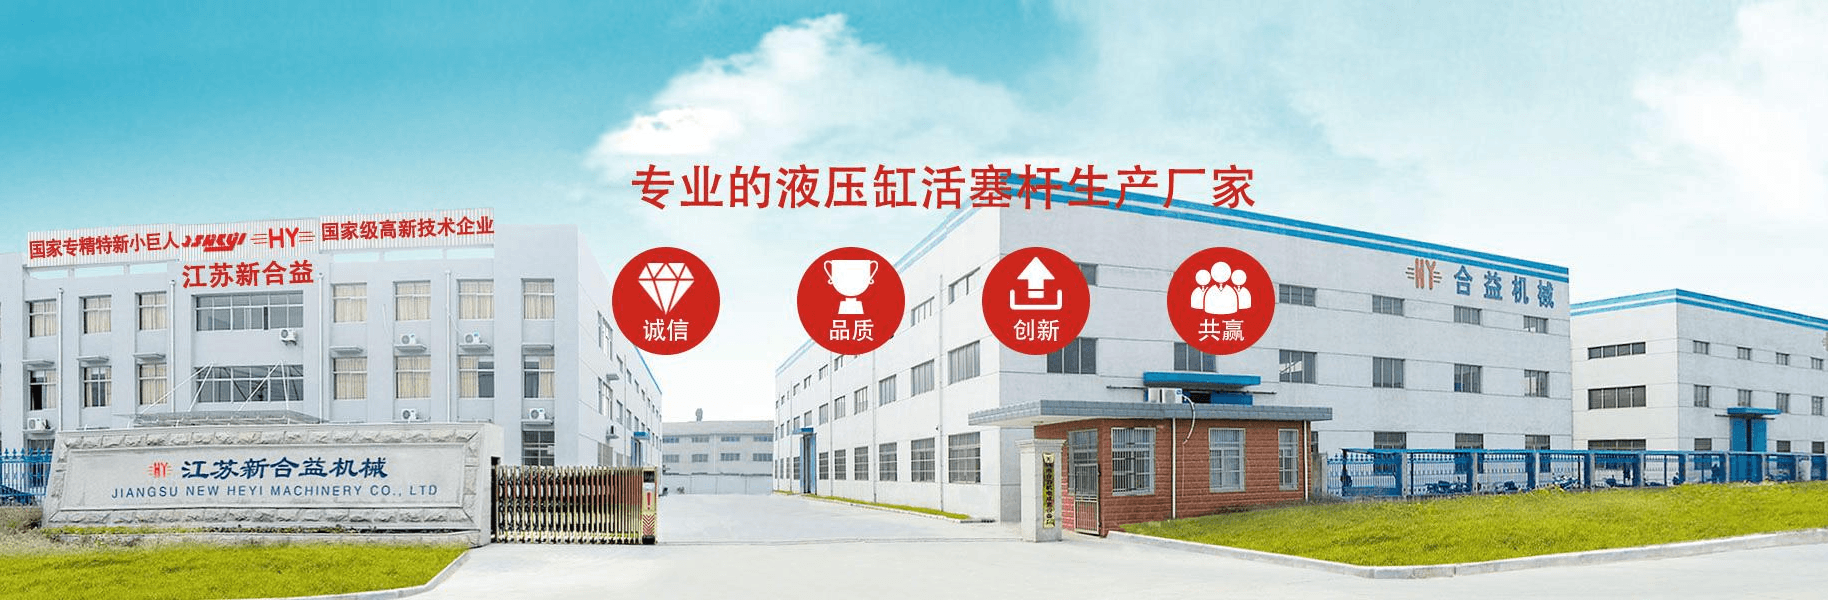
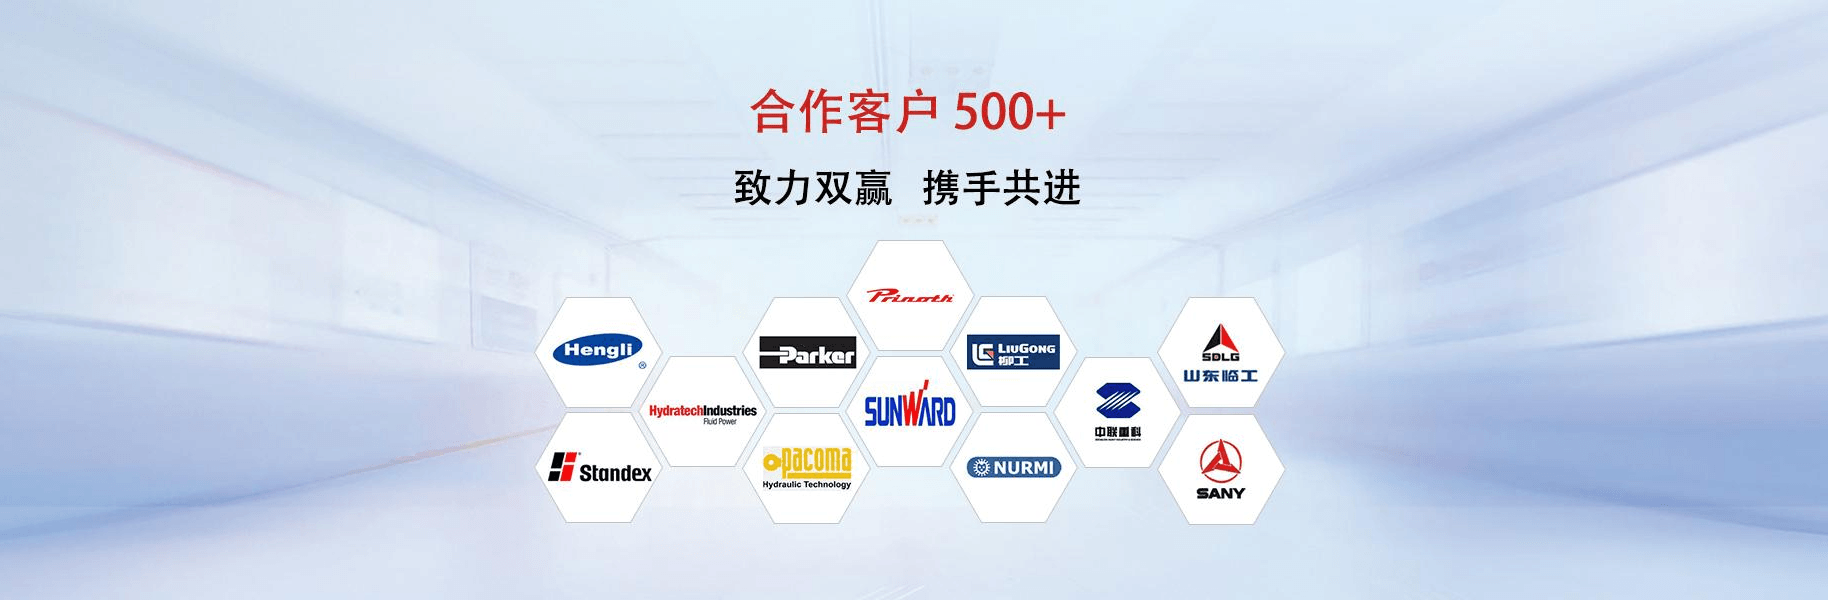
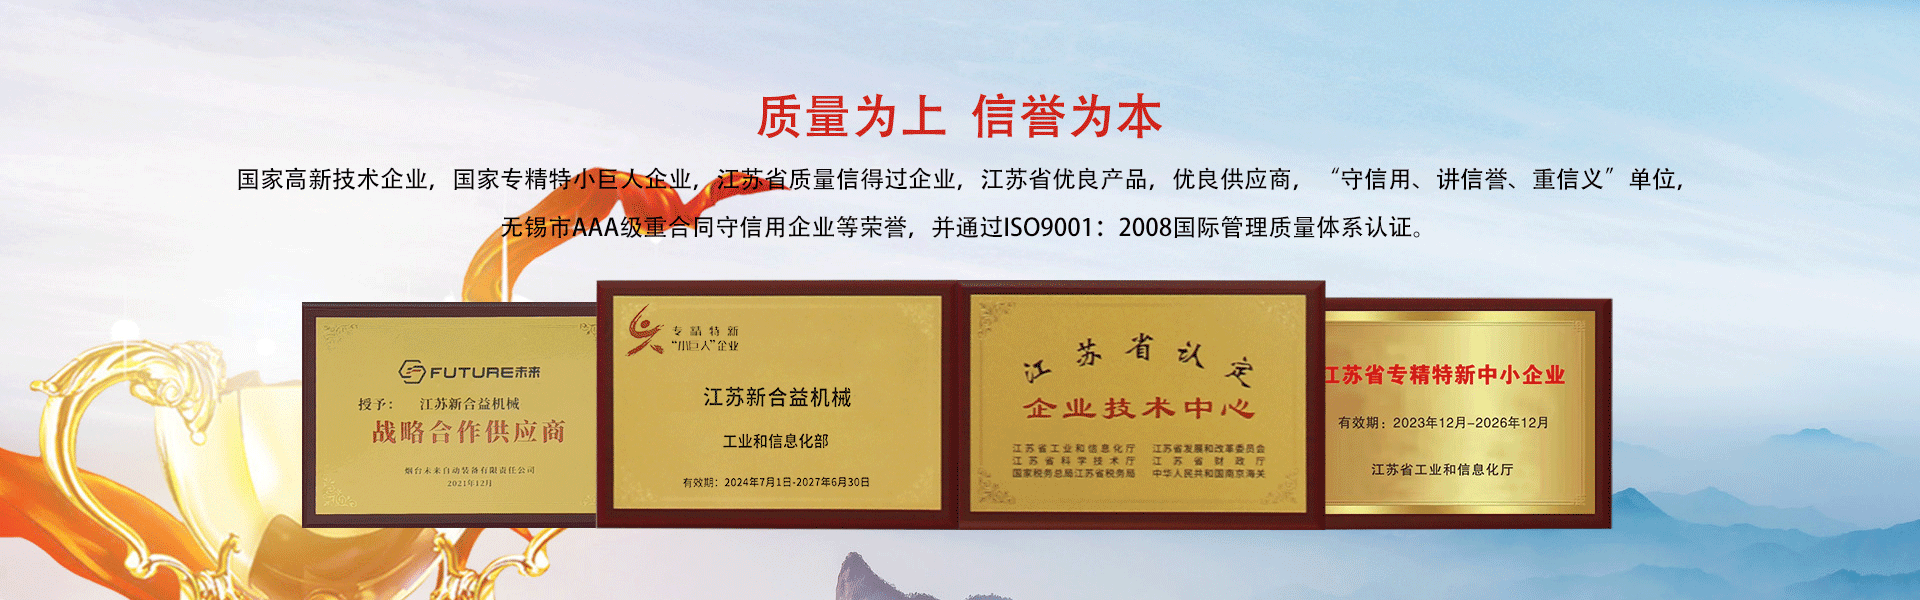
江苏新合益机械是一家长期专业生产精密细长轴和工程液压缸活塞杆的生产厂家,其产品精密细长轴作为油缸气缸活塞杆、机械导杆、导柱、导轴广泛应用于矿山工程机械、纺织、印刷机械等行业,其中工程液压油缸活塞杆主要为合力叉车、杭州叉车、陕西燎原国际航空、三一重工等多家国内大中型企业提供配套。几年来,无论从产品质量和售后服务各方面都赢得了用户的好评,部分产品还远销欧美、加拿大、东南亚、巴西、奥地利、澳大利亚等地。 本公司牢固树立“质量为上、信誉为本”的方针,建立了一整套严谨的质量管理体系,通过并严格实施ISO9001:2008国际质量体系,检测仪器配备齐全,生产设备精良,使产品质量有了充分的保证。 本公司拥有覆盖全工序的完整的活塞杆加工设备。其关键工序热处理和电镀均在公司内部完成,从而保证了活塞杆关键技术要求的质量控制。 本公司坐落在风景秀丽的太湖之滨,著名的无锡水蜜桃之乡,交通便利,到无锡机场、无锡火车站均为30分钟,连接宁杭高速、沪宁高速的锡宜高速陆区入口处离本厂仅1000米左右。本厂现有员工200多名,其中工程技术人员20多名,厂区占地面积30000m2。 满足用户的需要是我们永远的追求!致力双赢、携手共进!
热门推荐
所有服务分类
活塞杆
精密活塞杆
大直径超长活塞杆
不锈钢活塞杆
45#钢活塞杆
调制活塞杆
空心轴
镀铬棒
企业资质
生产车间
技术装备
检测设备
13906191450
示例图片
活塞杆
示例图片
精密活塞杆
示例图片
大直径超长活塞杆
示例图片
不锈钢活塞杆
示例图片
45#钢活塞杆
示例图片
调制活塞杆
新闻资讯
2025-07-01
关于活塞杆部件的工艺分析
一、活塞杆在正常使用中,承受交变载荷作用,φ50mm×770mm处有密封装置往复摩擦其表面,所以该处要求硬度高又耐磨。 采用38CrMoALA材料,φ50mm×770mm部分经过调质处理和表面渗氮后,芯部硬度为28~32HRC,表面渗氮层深度0.2~0.3mm,表面硬度为62~65HRC。这样使它既有韧性,又具有较好的耐磨性。 二、结构比较简单,但长径比很大,属于细长轴类部件,刚性较差,为了保障加工精度,在车削时要粗车、精车分开,而且粗、精车一律使用跟刀架,以减少加工时工件的变形,在加工两端螺纹时要使用架子。 三、在选择定位基准时,为了让部件同轴度公差及各部分的相互位置精度,所有的加工工序均采用两中心孔定位,符合基准统一原则。 四、磨削外圆表面时,工件易产生让刀、弹性变形,影响活塞杆的精度。因此,在加工时应修研孔,并让孔保持清洁,孔与顶部间松紧程度要适宜,并有良好的润滑。砂轮一般选择:磨料白刚玉(WA),粒度60#,硬度中软或中、陶瓷结合剂,另外砂轮宽度应选窄些,以减小径向磨削力,加工时注意磨削用量的选择,磨削深度要小。 五、在磨削φ50mm×770mm外圆和1:20锥度时,两道工序要分开进行。在磨削1:20锥度时,要先磨削试件,检查试件合格后才能正式磨削工件。1:20圆锥面的检查,是用标准的1:20环规涂色检查,其接触面应不少于80%。 六、为了保障活塞杆加工精度的稳定性,在加工的全过程中不允许人工校直。 七、渗氮处理时,螺纹部分等应采取保护装置进行保护。
More
2025-07-01
聊聊活塞杆精度稳定性及抗腐蚀能力
活塞杆在正常使用的过程中,其承受交变载荷作用,φ50mm×770mm处有密封装置往复摩擦其表面,所以该处要求硬度高又耐磨。它的结构是比较简单的,但是长径比很大,在特定情况下是属于细长轴类部件,刚性比较差,为了保障加工精度,在车削时要粗车、精车分开,而且粗、精车一律使用跟刀架,以减少加工时工件的变形,在加工两端螺纹时要使用中心架。 活塞杆在选择定位基准的时候,为了能够良好的保障其部件同轴度的公差以及各部分的相互位置精度,加工工序均采用两中心孔定位,符合基准统一原则。 活塞杆在进行使用时为了保障其精度的稳定性,在加工的全过程中不允许人工校直。渗氮处理时,螺纹部分等应采取保护装置进行保护。它采用滚压加工,由于表面层留有表面残余压应力,有利于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而上升表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而上升油缸杆疲劳强度。
More
2025-07-01
分析活塞杆不能工作的原因
压力不足 ①油液未进入液压缸将缸体接于油压回路上,给出动作指令后,活塞杆仍然不动;在缸体的油口附近接上压力表,也没有压力显示。原因如下: a.换向阀未换向。一般是因润滑不好、弹策被卡住或损坏、油污或杂质卡住滑动部分等原因引起的。 b.若电磁先导阀的进、排气孔被油泥等杂物堵塞,封闭不严,活动铁芯被卡死,电路有故障等,均可导致换向阀不能正常换向。 c.电路故障一般分为控制电路故障和电磁线圈故障两类。在检査电路故障前,应先将换向阀的手动旋钮转动几下,看换向阀在额定的气压下是否能正常换向,若能正常换向,则是电路有故障。检査时,可用仪表测电磁线圈的电压,看是否达到了额定电压,如果电压过低,应进一步检查控制电路中的电源和相关联的行程开关电路,如果在额定电压下换向阀不能正常换向,则应检查电磁线圈的接头(插头)是否松动或接触不实。方法是,拔下插头,测教线圈的阻值,如果阻值太大或太小,说明电磁线圈已损坏,应拆换。 d.系统未供油。査液压泵和主要液压阀的故障原因并排除。 先检査液压泵是否能输出油来。如无油输出,则可能是液压泵的转向不对,配件磨损严重或损坏,吸油管阻力大或漏气,致使液压泵输不出油来。 如果泵有油输出来,则应检查各回油管,看是从哪个部件溢流。如溢流阀故障,则拆开溢流阀,加以清洗,检查或拆换弹簧,恢复其工作性能。 检査溢流阀(安全阀)并加以清洗后,如故障仍未消掉,则拆开有关阀,进行淸洗检査密封间隙的大小及各种密封装置,拆换已损坏的密封装置。 ②虽有油,但没有压力 a.主要是泵或溢流阀有故障。如果有特定压力并能由溢流阀调整,但泵输油量随压力升高而显著减小。且压力达不到所需要的数值,则可能是由于泵磨损后间隙增加所致,排除方法是测定泵的容积效率,便可确定泵是否能继续工作。对磨损较严重者则进行修配或加以拆换。 b.内部泄漏严重。在缸体通往油箱的开放油路上,加一个截止阀之类的阀门,使其关闭,在该处装上压力表,测定其压力升高情况。如果压力上升至供给压力,可以明确缸体内部泄漏。造成内部泄漏一是由于活塞螺帽或者活塞蜾栓松动、螺栓颈部损坏、螺栓的旋合量不足,螺栓被剪断,造成活塞与活塞杆松脱;二是由于密封件损坏严重。此时,紧固活塞与活塞杆并拆换密封件。
More
2025-07-01
解析精密活塞杆在数控车床的应用
精密活塞杆是指直径小于100mm的高精度活塞杆,通常应用于液压和气动领域,例如液压缸、汽车减震器和气动工具等。 精密活塞杆通常要求高度的表面光洁度和精度,以保证其在使用时的稳定性和准确性。在制造过程中,需要采用高精度的加工工艺和设备,例如数控车床、磨床等,来确保产品的质量和精度。 由于精密活塞杆通常应用于高精度和高要求的领域,其产能一般比较低,需要经过严格的品质控制和检测。生产厂家通常需要根据客户的要求和使用场景定制不同的规格和型号,产能因此也有所不同。 精密活塞杆可以应用于数控车床加工,用于制造高精度的机械零件。在数控车床上,可以通过控制刀具的移动轨迹和速度,准确的切削和加工产品,以满足各种应用需求。数控技术的应用可以提高加工精度和效率,降低人工干预和误差率,从而大幅提升生产效率。
More
2025-07-01
精密活塞杆机是一种用于制造精密活塞杆的设备
精密活塞杆机是一种用于制造精密活塞杆的设备,其质量受以下因素影响: 1、设备的设计和制造:设备的设计和制造直接影响其质量,包括机床的精度、材料的选择和加工工艺等方面。 2、部件的质量:机床的关键部件如导轨、滑块、轴承等的质量直接影响设备的稳定性和加工精度。 3、润滑和冷却系统:精密活塞杆机在加工过程中需要使用润滑和冷却系统,其质量和效果对加工质量和机床寿命有重要影响。 4、操作和维护:操作和维护是保障机床长期稳定运行和高质量加工的重要因素,定要严格按照设备说明书操作和维护,避免操作不当或者维护不到位导致设备损坏或者加工质量下降。 5、原材料的质量:精密活塞杆机的加工对象是活塞杆,因此原材料的质量直接影响加工质量和产品的性能。定要使用高质量的原材料,并进行定要的检测和筛选。
More
2025-07-01
概述精密活塞杆材料的热处理方法
大家应该都知道,精密活塞杆是一种应用很广的连接部件,忽基本在所有的机械产品都能应用到。它的常用材料主要有45号钢、40Cr、2Cr13等钢材,而这些钢材都是需要经过特定的处理工序后,例如电镀、热处理等,才可以获得特定性能,以此来满足某些需求。因此,它定要经过热处理,来获得良好的强度和表面硬度及抗腐蚀、抗摩擦、抗咬合等能力。精密活塞杆的材料热处理方法有: 1、45号钢 热处理工艺:预备热处理-低温球化退火-淬火-临界温度淬火-高频淬火 2、40Cr 热处理工艺:预备热处理-消掉工件内应力-淬火及回火操作-工件质量检查 3、2Cr13 热处理工艺:预备热处理工序-调质处理-消应力处理-高频淬火、低温回火
More
2025-07-01
解析精密活塞杆采用滚压工艺后的性能体现
精密活塞杆比较常使用在液压的气动,以及汽车的制造和工程机械等行业中,而且基本都是选择滚压的加工技术,因为会在表面残留较多的压应力,可以良好的帮助产品表面出现的裂纹进行封闭。 在对精密活塞杆进行滚压的成型之后,在滚压之后的表面会形成一层冷作的硬化层,降低因为磨削而接触到表面,并对塑性和弹性的变形降低,很好的将产品表面的耐磨性进行上升。还能将产品因为磨削而导致的烧伤避免掉,在经过滚压的处理之后,整个表面的粗糙度上都会降低,还能将性质适当上升,对于密封圈以及密封件在摩擦的损伤上也是可以起到降低作用的,但是油缸的寿命得到明显上升。 滚压工艺属于一种即效率高且质量很好的工艺措施,如果是以直径为16mm的精密活塞杆作为案例进行分析,在经过滚压的处理之后,在表面的粗糙度上可以发生很大的变化。
More
2025-07-01
浅谈活塞杆的焊接方式有哪些优势呢?
正常情况下,活塞杆选择摩擦焊的比较多,而且是成品进行焊接,定要在镀铬之后进行焊接,之后进行车削的飞边便可以直接装缸了。这一焊接技术也是目前相对来说比较成熟的工艺。那么,这种焊接方式有哪些优势呢? 一、成本较低,只要消耗电费,不需要使用到任何的焊剂; 二、效率很高,基本在两三分钟内便可以焊接一支活塞杆; 三、质量比较好,整个焊缝的强度基本已经接近了母体; 四、安全且环境保护,没有任何的声、气、辐射和光等污染。 基于上述的四点因素,活塞杆的这种焊接技术发展的将会较快,虽然目前这种技术的应用还是比较少的,但是因为摩擦焊接的特定优势,在不久的将来将会很普及。
More
2025-07-01
关于活塞杆部件的工艺分析
一、活塞杆在正常使用中,承受交变载荷作用,φ50mm×770mm处有密封装置往复摩擦其表面,所以该处要求硬度高又耐磨。 采用38CrMoALA材料,φ50mm×770mm部分经过调质处理和表面渗氮后,芯部硬度为28~32HRC,表面渗氮层深度0.2~0.3mm,表面硬度为62~65HRC。这样使它既有韧性,又具有较好的耐磨性。 二、结构比较简单,但长径比很大,属于细长轴类部件,刚性较差,为了保障加工精度,在车削时要粗车、精车分开,而且粗、精车一律使用跟刀架,以减少加工时工件的变形,在加工两端螺纹时要使用架子。 三、在选择定位基准时,为了让部件同轴度公差及各部分的相互位置精度,所有的加工工序均采用两中心孔定位,符合基准统一原则。 四、磨削外圆表面时,工件易产生让刀、弹性变形,影响活塞杆的精度。因此,在加工时应修研孔,并让孔保持清洁,孔与顶部间松紧程度要适宜,并有良好的润滑。砂轮一般选择:磨料白刚玉(WA),粒度60#,硬度中软或中、陶瓷结合剂,另外砂轮宽度应选窄些,以减小径向磨削力,加工时注意磨削用量的选择,磨削深度要小。 五、在磨削φ50mm×770mm外圆和1:20锥度时,两道工序要分开进行。在磨削1:20锥度时,要先磨削试件,检查试件合格后才能正式磨削工件。1:20圆锥面的检查,是用标准的1:20环规涂色检查,其接触面应不少于80%。 六、为了保障活塞杆加工精度的稳定性,在加工的全过程中不允许人工校直。 七、渗氮处理时,螺纹部分等应采取保护装置进行保护。
More
2025-07-01
聊聊活塞杆精度稳定性及抗腐蚀能力
活塞杆在正常使用的过程中,其承受交变载荷作用,φ50mm×770mm处有密封装置往复摩擦其表面,所以该处要求硬度高又耐磨。它的结构是比较简单的,但是长径比很大,在特定情况下是属于细长轴类部件,刚性比较差,为了保障加工精度,在车削时要粗车、精车分开,而且粗、精车一律使用跟刀架,以减少加工时工件的变形,在加工两端螺纹时要使用中心架。 活塞杆在选择定位基准的时候,为了能够良好的保障其部件同轴度的公差以及各部分的相互位置精度,加工工序均采用两中心孔定位,符合基准统一原则。 活塞杆在进行使用时为了保障其精度的稳定性,在加工的全过程中不允许人工校直。渗氮处理时,螺纹部分等应采取保护装置进行保护。它采用滚压加工,由于表面层留有表面残余压应力,有利于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而上升表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而上升油缸杆疲劳强度。
More
2025-07-01
分析活塞杆不能工作的原因
压力不足 ①油液未进入液压缸将缸体接于油压回路上,给出动作指令后,活塞杆仍然不动;在缸体的油口附近接上压力表,也没有压力显示。原因如下: a.换向阀未换向。一般是因润滑不好、弹策被卡住或损坏、油污或杂质卡住滑动部分等原因引起的。 b.若电磁先导阀的进、排气孔被油泥等杂物堵塞,封闭不严,活动铁芯被卡死,电路有故障等,均可导致换向阀不能正常换向。 c.电路故障一般分为控制电路故障和电磁线圈故障两类。在检査电路故障前,应先将换向阀的手动旋钮转动几下,看换向阀在额定的气压下是否能正常换向,若能正常换向,则是电路有故障。检査时,可用仪表测电磁线圈的电压,看是否达到了额定电压,如果电压过低,应进一步检查控制电路中的电源和相关联的行程开关电路,如果在额定电压下换向阀不能正常换向,则应检查电磁线圈的接头(插头)是否松动或接触不实。方法是,拔下插头,测教线圈的阻值,如果阻值太大或太小,说明电磁线圈已损坏,应拆换。 d.系统未供油。査液压泵和主要液压阀的故障原因并排除。 先检査液压泵是否能输出油来。如无油输出,则可能是液压泵的转向不对,配件磨损严重或损坏,吸油管阻力大或漏气,致使液压泵输不出油来。 如果泵有油输出来,则应检查各回油管,看是从哪个部件溢流。如溢流阀故障,则拆开溢流阀,加以清洗,检查或拆换弹簧,恢复其工作性能。 检査溢流阀(安全阀)并加以清洗后,如故障仍未消掉,则拆开有关阀,进行淸洗检査密封间隙的大小及各种密封装置,拆换已损坏的密封装置。 ②虽有油,但没有压力 a.主要是泵或溢流阀有故障。如果有特定压力并能由溢流阀调整,但泵输油量随压力升高而显著减小。且压力达不到所需要的数值,则可能是由于泵磨损后间隙增加所致,排除方法是测定泵的容积效率,便可确定泵是否能继续工作。对磨损较严重者则进行修配或加以拆换。 b.内部泄漏严重。在缸体通往油箱的开放油路上,加一个截止阀之类的阀门,使其关闭,在该处装上压力表,测定其压力升高情况。如果压力上升至供给压力,可以明确缸体内部泄漏。造成内部泄漏一是由于活塞螺帽或者活塞蜾栓松动、螺栓颈部损坏、螺栓的旋合量不足,螺栓被剪断,造成活塞与活塞杆松脱;二是由于密封件损坏严重。此时,紧固活塞与活塞杆并拆换密封件。
More
2025-07-01
解析精密活塞杆在数控车床的应用
精密活塞杆是指直径小于100mm的高精度活塞杆,通常应用于液压和气动领域,例如液压缸、汽车减震器和气动工具等。 精密活塞杆通常要求高度的表面光洁度和精度,以保证其在使用时的稳定性和准确性。在制造过程中,需要采用高精度的加工工艺和设备,例如数控车床、磨床等,来确保产品的质量和精度。 由于精密活塞杆通常应用于高精度和高要求的领域,其产能一般比较低,需要经过严格的品质控制和检测。生产厂家通常需要根据客户的要求和使用场景定制不同的规格和型号,产能因此也有所不同。 精密活塞杆可以应用于数控车床加工,用于制造高精度的机械零件。在数控车床上,可以通过控制刀具的移动轨迹和速度,准确的切削和加工产品,以满足各种应用需求。数控技术的应用可以提高加工精度和效率,降低人工干预和误差率,从而大幅提升生产效率。
More
2025-07-01
精密活塞杆机是一种用于制造精密活塞杆的设备
精密活塞杆机是一种用于制造精密活塞杆的设备,其质量受以下因素影响: 1、设备的设计和制造:设备的设计和制造直接影响其质量,包括机床的精度、材料的选择和加工工艺等方面。 2、部件的质量:机床的关键部件如导轨、滑块、轴承等的质量直接影响设备的稳定性和加工精度。 3、润滑和冷却系统:精密活塞杆机在加工过程中需要使用润滑和冷却系统,其质量和效果对加工质量和机床寿命有重要影响。 4、操作和维护:操作和维护是保障机床长期稳定运行和高质量加工的重要因素,定要严格按照设备说明书操作和维护,避免操作不当或者维护不到位导致设备损坏或者加工质量下降。 5、原材料的质量:精密活塞杆机的加工对象是活塞杆,因此原材料的质量直接影响加工质量和产品的性能。定要使用高质量的原材料,并进行定要的检测和筛选。
More
2025-07-01
概述精密活塞杆材料的热处理方法
大家应该都知道,精密活塞杆是一种应用很广的连接部件,忽基本在所有的机械产品都能应用到。它的常用材料主要有45号钢、40Cr、2Cr13等钢材,而这些钢材都是需要经过特定的处理工序后,例如电镀、热处理等,才可以获得特定性能,以此来满足某些需求。因此,它定要经过热处理,来获得良好的强度和表面硬度及抗腐蚀、抗摩擦、抗咬合等能力。精密活塞杆的材料热处理方法有: 1、45号钢 热处理工艺:预备热处理-低温球化退火-淬火-临界温度淬火-高频淬火 2、40Cr 热处理工艺:预备热处理-消掉工件内应力-淬火及回火操作-工件质量检查 3、2Cr13 热处理工艺:预备热处理工序-调质处理-消应力处理-高频淬火、低温回火
More
2025-07-01
解析精密活塞杆采用滚压工艺后的性能体现
精密活塞杆比较常使用在液压的气动,以及汽车的制造和工程机械等行业中,而且基本都是选择滚压的加工技术,因为会在表面残留较多的压应力,可以良好的帮助产品表面出现的裂纹进行封闭。 在对精密活塞杆进行滚压的成型之后,在滚压之后的表面会形成一层冷作的硬化层,降低因为磨削而接触到表面,并对塑性和弹性的变形降低,很好的将产品表面的耐磨性进行上升。还能将产品因为磨削而导致的烧伤避免掉,在经过滚压的处理之后,整个表面的粗糙度上都会降低,还能将性质适当上升,对于密封圈以及密封件在摩擦的损伤上也是可以起到降低作用的,但是油缸的寿命得到明显上升。 滚压工艺属于一种即效率高且质量很好的工艺措施,如果是以直径为16mm的精密活塞杆作为案例进行分析,在经过滚压的处理之后,在表面的粗糙度上可以发生很大的变化。
More
2025-07-01
浅谈活塞杆的焊接方式有哪些优势呢?
正常情况下,活塞杆选择摩擦焊的比较多,而且是成品进行焊接,定要在镀铬之后进行焊接,之后进行车削的飞边便可以直接装缸了。这一焊接技术也是目前相对来说比较成熟的工艺。那么,这种焊接方式有哪些优势呢? 一、成本较低,只要消耗电费,不需要使用到任何的焊剂; 二、效率很高,基本在两三分钟内便可以焊接一支活塞杆; 三、质量比较好,整个焊缝的强度基本已经接近了母体; 四、安全且环境保护,没有任何的声、气、辐射和光等污染。 基于上述的四点因素,活塞杆的这种焊接技术发展的将会较快,虽然目前这种技术的应用还是比较少的,但是因为摩擦焊接的特定优势,在不久的将来将会很普及。
More
<
>
All news
如果想进一步了解我们的产品或服务
欢迎留言咨询,我们将为您提供更多方案
联系我们
网站导航
首页
产品服务
新闻资讯
关于我们
联系我们
江苏新合益机械
服务热线
13906191450
联系人
曹国兴
服务热线
13665111911
微信号码
13906191450
地址
江苏无锡惠山区阳山工业园陆通路1号
联系方式
留言
SkMS
Copyright ©2022 上海林登信息技术有限公司版权所有 ICP备案:沪ICP备2021017611号-1 地址:上海市闵行区东川路555号戊楼1005室 平台服务电话:400-185-1368
专属客服正在为您服务...
您好,如果未能及时回复您,您可以联系139 0619 1450曹国兴(微信同号),谢谢!!!
23:13
为了给您提供更专业的服务,我们的专属顾问将尽快与您联系!
23:13